


Монтаж на химический анкер
Крепление секций к бетону, кирпичу и камню с несущей способностью до 2,5 тонн на точку. Без расклинивающего напряжения, без коррозии и без видимого крепежа на фасаде.
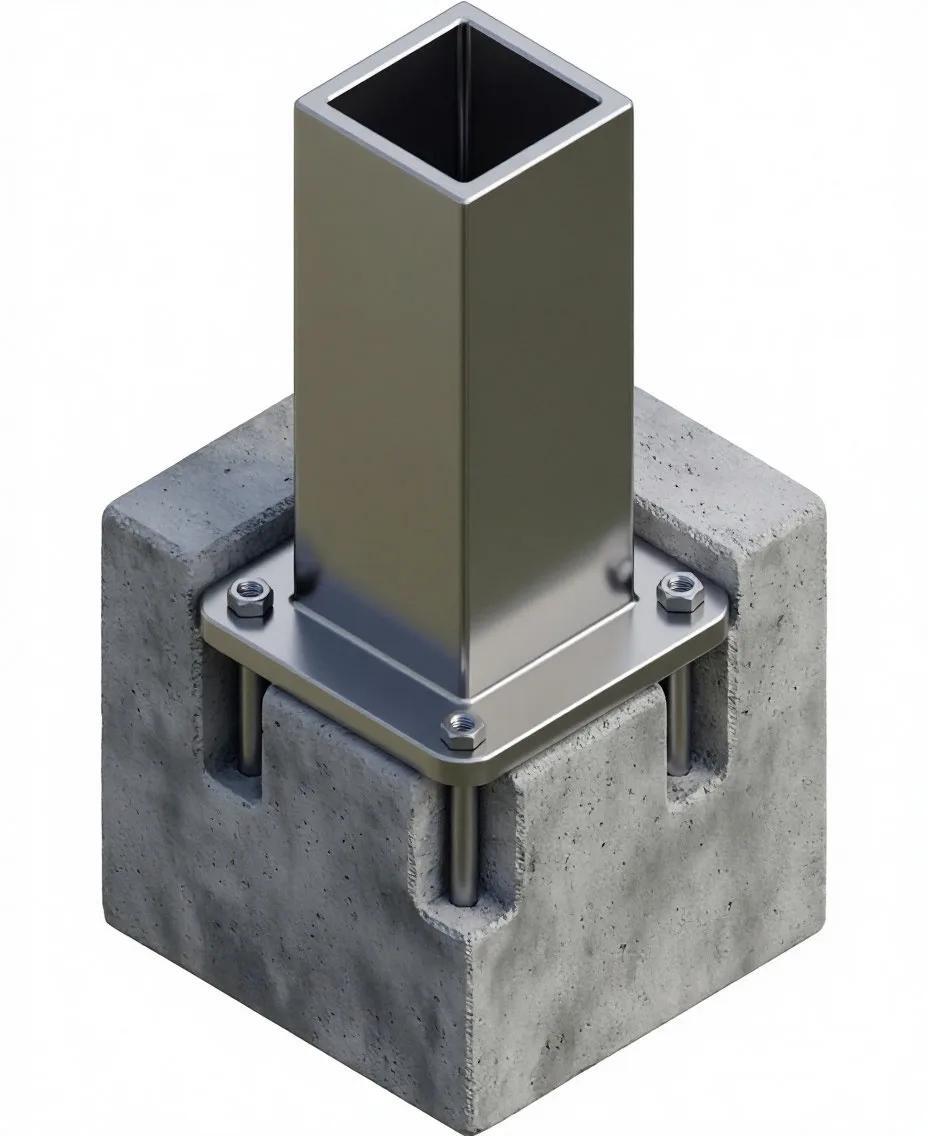
Почему химический анкер, а не клиновой
Химический анкер — это двухкомпонентный состав на основе эпоксидной или винилэстерной смолы. После полимеризации он образует монолитное соединение шпильки с основанием и работает не на распор, а на адгезию — то есть не создаёт распирающего давления на стенки отверстия.
-
 Монтаж у края конструкции
Крепление возможно на расстоянии от 50 мм до края — клиновой анкер в таких условиях вырывает бетон.
-
 Герметичный узел
Состав заполняет всё пространство между шпилькой и стенками шпура — к металлу не попадает ни влага, ни воздух.
-
 Без удара и вибрации
Ни забивки, ни закручивания с ударом — подходит для реставрации и объектов культурного наследия.
-
 Срок службы 50+ лет
Химическое соединение не подвержено коррозии и не теряет несущую способность со временем.
Четыре этапа монтажа
От разметки до финальной фиксации — каждый шаг фиксируется в журнале работ и фотографируется для заказчика.
- 01 — РАЗМЕТКА И БУРЕНИЕРазметка и бурение шпуров
Лазерным уровнем отмечаются оси стоек, алмазной коронкой выбуриваются отверстия расчётной глубины — обычно 100–160 мм под шпильку М12.
- 02 — ПОДГОТОВКАОчистка шпуров
Каждое отверстие продувается сжатым воздухом, прочищается металлическим ёршиком и повторно продувается — от пыли напрямую зависит сцепление состава.
- 03 — ИНЪЕКЦИЯЗакладка состава и шпильки
В шпур выдавливается химический состав на 2/3 глубины, затем погружается резьбовая шпилька. Схватывание — от 8 минут при +20 °C.
- 04 — МОНТАЖ СЕКЦИЙФиксация ограждения
После полимеризации на шпильки крепятся кованые секции. Узел закрывается декоративной накладкой — крепёж остаётся невидимым.
Характеристики соединения
Цифры из протоколов испытаний на вырыв и срез для шпильки М12 в бетоне класса В25.
Несущая способность на вырыв, шпилька М12
Расчётный срок службы в неагрессивной среде
Рабочий диапазон температур после полимеризации
Время схватывания при температуре +20 °C
- МеталлПри изготовлении кованых перил мы используем полнотелый прокат стали и все виды круглых и профильных труб проверенных изготовителей - НМЗ им.Кузьмина, Литейно-прокатный завод, НПО ЛССС, Волгацеммаш, 9 СМПЗ, ПЦ «Электроугли», Московский МПЗ, Лобненский МПЗ, Ленинградский МПЗ, Ростовский МПЗ, Уральский МПЗ
- Уголь каменныйДа, до сих пор для ручной ковки используется обычный каменный уголь или кокс. Правда, горн уже с элетроподдувом, ручные меха ушли в прошлое.
В качестве молотобойца используется пневматический молот. - КраскаВсе изделия окрашиваются на производстве и поставляются в готовом виде. Для покраски наших изделий мы используем два способа:
- Обычная воздушнокапельная - грунт на основе сурика для уличных изделий, обычный грунт для внутренних, и «Нержапласт» — это антикоррозионная защитно-декоративная эмаль для металла с эффектом «жидкий пластик».
- Порошковая полимерная краска - только для изделий не требующих сварки при установке. Нанесение электростатическим методом, полимеризация в камере при высокой температуре.
- МонтажДля монтажа кованых перил мы, как правило, используем химические анкера проверенных производителей. Монтаж заключается в бурении отверстия и вклеивании в него стальной шпильки (эффект бетонирования).
Аргонодуговая сварка —
технология, при которой шов не уступает самому металлу
При монтаже кованых ограждений каждый стык нужно аккуратно сварить в интерьере. Аргонодуговая сварка решает эту задачу на корню: дуга горит в среде инертного газа аргона, шов получается ровным, плотным и не требует финишной зачистки. Нет брызг, искр и других неприятных последствий сварки.
- 01
Чистый шов без окалины и шлака
Аргон вытесняет кислород из зоны сварки. Расплавленный металл не окисляется — на шве нет брызг и шлака, минимальная зачистка перед покраской.
- 02
Глубокое проплавление
Концентрированная дуга плавит металл на всю толщину сечения. Соединение работает как монолит и держит ту же нагрузку, что и сама секция ограждения.
- 03
Любые марки стали и сплавов
Низкоуглеродистая, нержавеющая, легированная, чёрный металл в сочетании с нержавейкой — аргонодуговая сварка совместима со всеми типами металла, которые встречаются в кованых конструкциях.
- 04
Коррозионная стойкость шва
Структура металла в зоне шва сохраняется, окисления и выгорания легирующих элементов нет. Ограждение не начинает ржаветь изнутри — узлы держатся десятилетиями.
- 05
Контроль на тонких элементах декора
Кованый декор часто использует пруток 8–12 мм, полосу и лист. Аргонодуговая сварка позволяет работать с такой толщиной без прожогов и деформации заготовки.
- 06
Готов к покраске без обработки
Шов сразу ровный и чистый — практически не нужно шкурить и шпатлевать. Это сокращает время монтажа и убирает лишние операции с каждой секции ограждения.
Что остаётся на виду у готового ограждения
- Шлак и окалина на каждом шве
- Обязательная зачистка и шлифовка после сварки
- Прожоги на тонком декоре и художественных элементах
- Потеря коррозионной стойкости у нержавеющей стали
- Непредсказуемый внешний вид стыков
Что получает заказчик в итоге
- Шов без шлака, брызг и окалины
- Готов к грунтовке сразу после сварки
- Точная работа на тонком прутке без прожогов
- Защита свойств нержавеющей стали в зоне шва
- Предсказуемый аккуратный вид каждого стыка
Некоторые немецкие производители дают пожизненную гарантию на свои изделия, но что за этим следует - демонтаж, транспортировка до производства, обратно и монтаж - все за счет заказчика. Поэтому, по факту, это просто красивый маркетинговый ход.
Различают два типа лестниц:
- винтовые;
- маршевые.


От чего зависит:
- От стиля ковки - классика, модерн, листва и др.
- От количества кованых элементов на квадратном метре - чем больше, тем дороже
- От наличия или отсутствия фактуры на металле
- От толщины, используемого металла
- От сложности собираемого изделия - количества сварных швов на квадратном метре для геометрических изделий
- От качества покрасочного изделия - чем лучше, тем дороже
Т.е. если у вас 20 погонных метров кованых балконов, то можете рассчитывать на срок от 2 месяцев изготовления.
Стоит также учесть и сложность самой ковки и всех ее элементов. Если вы выбрали серьезную ковку с кучей листьев, то стоит включить в общий срок изготовление оснастки для новых видов листьев пробивок и прочих кованых элементов.
Также, срок может увеличить геометрическая сложность изделий (винтовые ограждения)
С собой он имеет каталог кованых изделий для детального изучения вариантов ковки.
Наш специалист профессионально проконсультирует вас по всем техническим вопросам изготовления и установки кованых изделий, а также стоимости и условий договора.
Вот основные из них:
- Золото
- Серебро
- Бронза
- Медь
- Зелень